Как покупатели могут сверить образцы пресс-форм с чертежами деталей?
Образец формованного пластика может выглядеть приемлемым, но все равно не соответствовать техническим требованиям, предъявляемым к автомобильным компонентам. Небольшие отклонения в размерах могут повлиять на точки крепления, защелкивающиеся соединения, уплотнительные поверхности или соосность собранных деталей. Прежде чем одобрить новую форму для производства, покупателям необходимо документально подтвердить, что образцы соответствуют утвержденным чертежам и спецификациям.
В Dongke мы рекомендуем объединить проверку размеров, проверку материалов, проверку внешнего вида и функциональные испытания в структурированный процесс утверждения образца. Такой подход помогает нашим клиентам на ранней стадии выявлять несоответствия и уточнять, какие исправления необходимы, прежде чем инструмент перейдет к выпуску в производство.
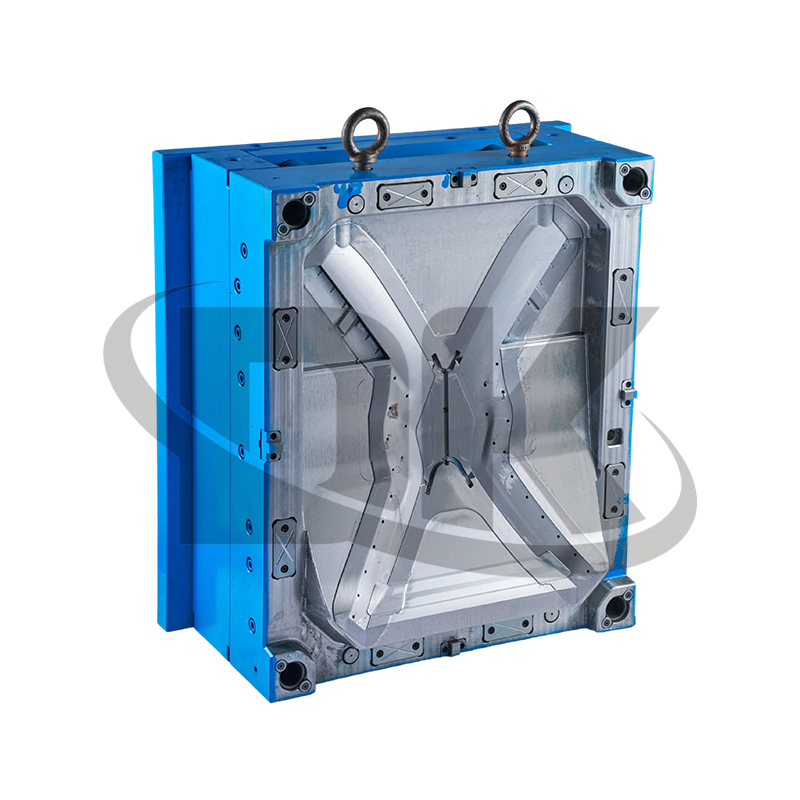
Для Автомобильные пластиковые литьевые формы Выборочная валидация должна установить четкую связь между утвержденной конструкцией изделия, фактическим формованным компонентом и результатами контроля.
1. Установите правильную версию чертежа.
Прежде чем измерять образцы, покупатели должны подтвердить, что инспекционная группа использует последнюю утвержденную техническую документацию. Сравнение формованной детали с устаревшим чертежом может привести к ошибочным результатам и ненужным спорам.
Dongke рекомендует перед началом проверки подтвердить следующую информацию:
- Номер детали, версия чертежа и соответствующая трехмерная модель САПР.
- Указанные размеры, допуски, ссылки на исходные данные и геометрические требования.
- Утвержденный сорт смолы, цвет, добавки и соответствующие требования к материалам.
- Критические интерфейсы сборки и функциональные характеристики.
- Стандарты внешнего вида поверхности и любые утвержденные отклонения.
Раздутый чертеж с пронумерованными размерами, связанными с отчетом о проверке, упрощает отслеживание каждой характеристики. Обе стороны также должны договориться о том, какой документ имеет приоритет, если модель САПР, чертеж и спецификация покупки содержат противоречивую информацию.
2. Измерьте критические размеры с помощью подходящего оборудования.
Проверка размеров определяет, попадает ли отлитый образец в указанный диапазон допусков. Метод измерения должен соответствовать геометрии элемента, требуемой точности и условиям контроля.
- Штангенциркули и микрометры: Подходит для многих доступных линейных размеров, измерений толщины и проверки основных функций.
- Координатно-измерительные машины (КИМ): Полезно для сложных геометрических фигур, положений отверстий, взаимосвязей между базами и заданных геометрических допусков.
- Оптические измерительные системы: Полезно для небольших элементов, профилей и областей, где контактное измерение затруднено.
- Специальные датчики и приспособления: Полезно для проверки повторяемости условий посадки, размеров отверстий или интерфейсов сборки.
Для example, a drawing may specify a mounting-hole position tolerance of 0.10 mm relative to defined datums. The inspection team must evaluate the actual position using the specified datum scheme and a suitable measurement method. This value is illustrative; the applicable tolerance must come from the approved project drawing.
В Dongke мы рекомендуем фиксировать номинальный размер, верхний и нижний пределы, фактические измерения и результат «прошел или не прошел». Это облегчает выявление и обсуждение расхождений.
3. Осмотрите каждую соответствующую полость.
Многополые формы позволяют изготавливать детали с различными размерными характеристиками, поскольку каждая полость имеет свою геометрию и местные условия формования. Проверка образцов только из одной полости может не заметить изменений в других частях инструмента.
Поэтому покупатели должны разработать план отбора проб, который учитывает:
- Идентификация полости, из которой был изготовлен каждый образец.
- Измерение необходимых характеристик для каждой полости.
- Сравнение результатов для конкретных полостей для выявления различий в размерах.
- Дополнительный отбор проб из последовательных выстрелов, когда требуется оценка повторяемости.
Для a four-cavity mold, for example, samples should be traceable to cavities 1 through 4. Averaging measurements across cavities can conceal an individual cavity that produces out-of-tolerance parts. The required sample quantity and inspection scope should follow the customer's quality plan and the project's risk level.
4. Проверка требований к материалу, внешнему виду и функциональности.
Соответствие размеров является лишь частью утверждения образца. Компонент может соответствовать размерам чертежа, но при этом не соответствовать стандартам внешнего вида или требованиям сборки.
Предлагаемый нами контрольный список проверок включает в себя:
- Проверка материала: Убедитесь, что марка смолы и соответствующая документация на материал соответствуют утвержденной спецификации.
- Визуальный осмотр: Проверьте вспышку, вмятины, прожоги, царапины и другие дефекты на соответствие согласованным критериям приемки.
- Оценка поверхности: Проверьте цвет, блеск, текстуру и видимые следы ворот, где это применимо.
- Проверка сборки: Убедитесь, что монтажные зажимы, крепеж, сопрягаемые детали и интерфейсы соответствуют назначению.
- Функциональное тестирование: Выполните указанные тесты на удержание, герметизацию, перемещение или другие необходимые функции.
Условия тестирования должны быть документированы везде, где они могут повлиять на результаты. Пластиковые детали могут изменить размеры после извлечения по мере охлаждения, усадки или поглощения влаги. Поэтому согласованный период выдержки, температура измерения и метод испытаний должны соответствовать применимым требованиям к материалу и заказчику.
5. Документируйте результаты и устраняйте несоответствия.
Отчет об инспекции должен содержать достаточно информации, чтобы как покупатель, так и поставщик могли понять состояние образца, не полагаясь на устные объяснения.
| Протокол проверки | Цель |
| Утвержденный чертеж и доработка | Определяет базовый план проекта, используемый для оценки. |
| Размерные результаты | Сравнивает фактические измерения с указанными пределами. |
| Документация на материалы | Подтверждает соответствие утвержденной спецификации материала. |
| Результаты визуального осмотра | Фиксирует дефекты внешнего вида и решения о приемке |
| Функциональные и монтажные проверки | Проверяет применимые требования к пригодности и производительности |
| Записи о корректирующих действиях | Отслеживает расхождения, модификации и результаты повторной проверки. |
Любой результат, выходящий за пределы допуска, следует документировать и анализировать. Затем ответственная группа может определить, требует ли проблема модификации пресс-формы, корректировки процесса, дополнительного отбора проб или формально одобренного отклонения. Доработанные образцы должны быть проверены на соответствие соответствующим требованиям перед приемкой.
6. Утвердить образцы перед выпуском продукции
Утверждение образца должно быть документированным решением, а не неофициальным подтверждением того, что детали выглядят удовлетворительно. Покупатели должны определить критерии приемки, ответственных рецензентов, необходимые отчеты и нерешенные проблемы до стадии испытания.
В Dongke мы рекомендуем хранить утвержденный образец, отчет о размерах, записи о материалах и соответствующую информацию о процессе, привязанную к одной и той же версии проекта. Для автомобильных программ, требующих PPAP или другого формального представления, пакет документации должен соответствовать конкретным требованиям клиента. Утверждение образца само по себе не является доказательством долгосрочной возможности процесса, поэтому может также потребоваться постоянный контроль производства.
Сделайте выборочное одобрение доказательным
Проверка отлитых образцов на соответствие инженерным чертежам требует большего, чем просто проверка нескольких размеров. Покупатели должны подтвердить правильную версию, использовать соответствующее измерительное оборудование, осмотреть соответствующие полости, проверить требования к материалу и внешнему виду и задокументировать результаты.
В Dongke мы призываем клиентов автомобильной отрасли определить эти требования до начала испытаний пресс-формы. Четкие критерии проверки и отслеживаемые записи об одобрении помогают обеим сторонам выявлять проблемы, координировать корректирующие действия и создавать надежную основу для выпуска продукции.

 +86-13736290790
+86-13255765526

 A14-1, 1-й этаж, здание 1, улица Чжэньвэнь № 118, подрайон Синьцянь, район Хуанъянь, город Тайчжоу, провинция Чжэцзян
Авторские права © Dongke Mould Technology Co., Ltd. Все права защищены